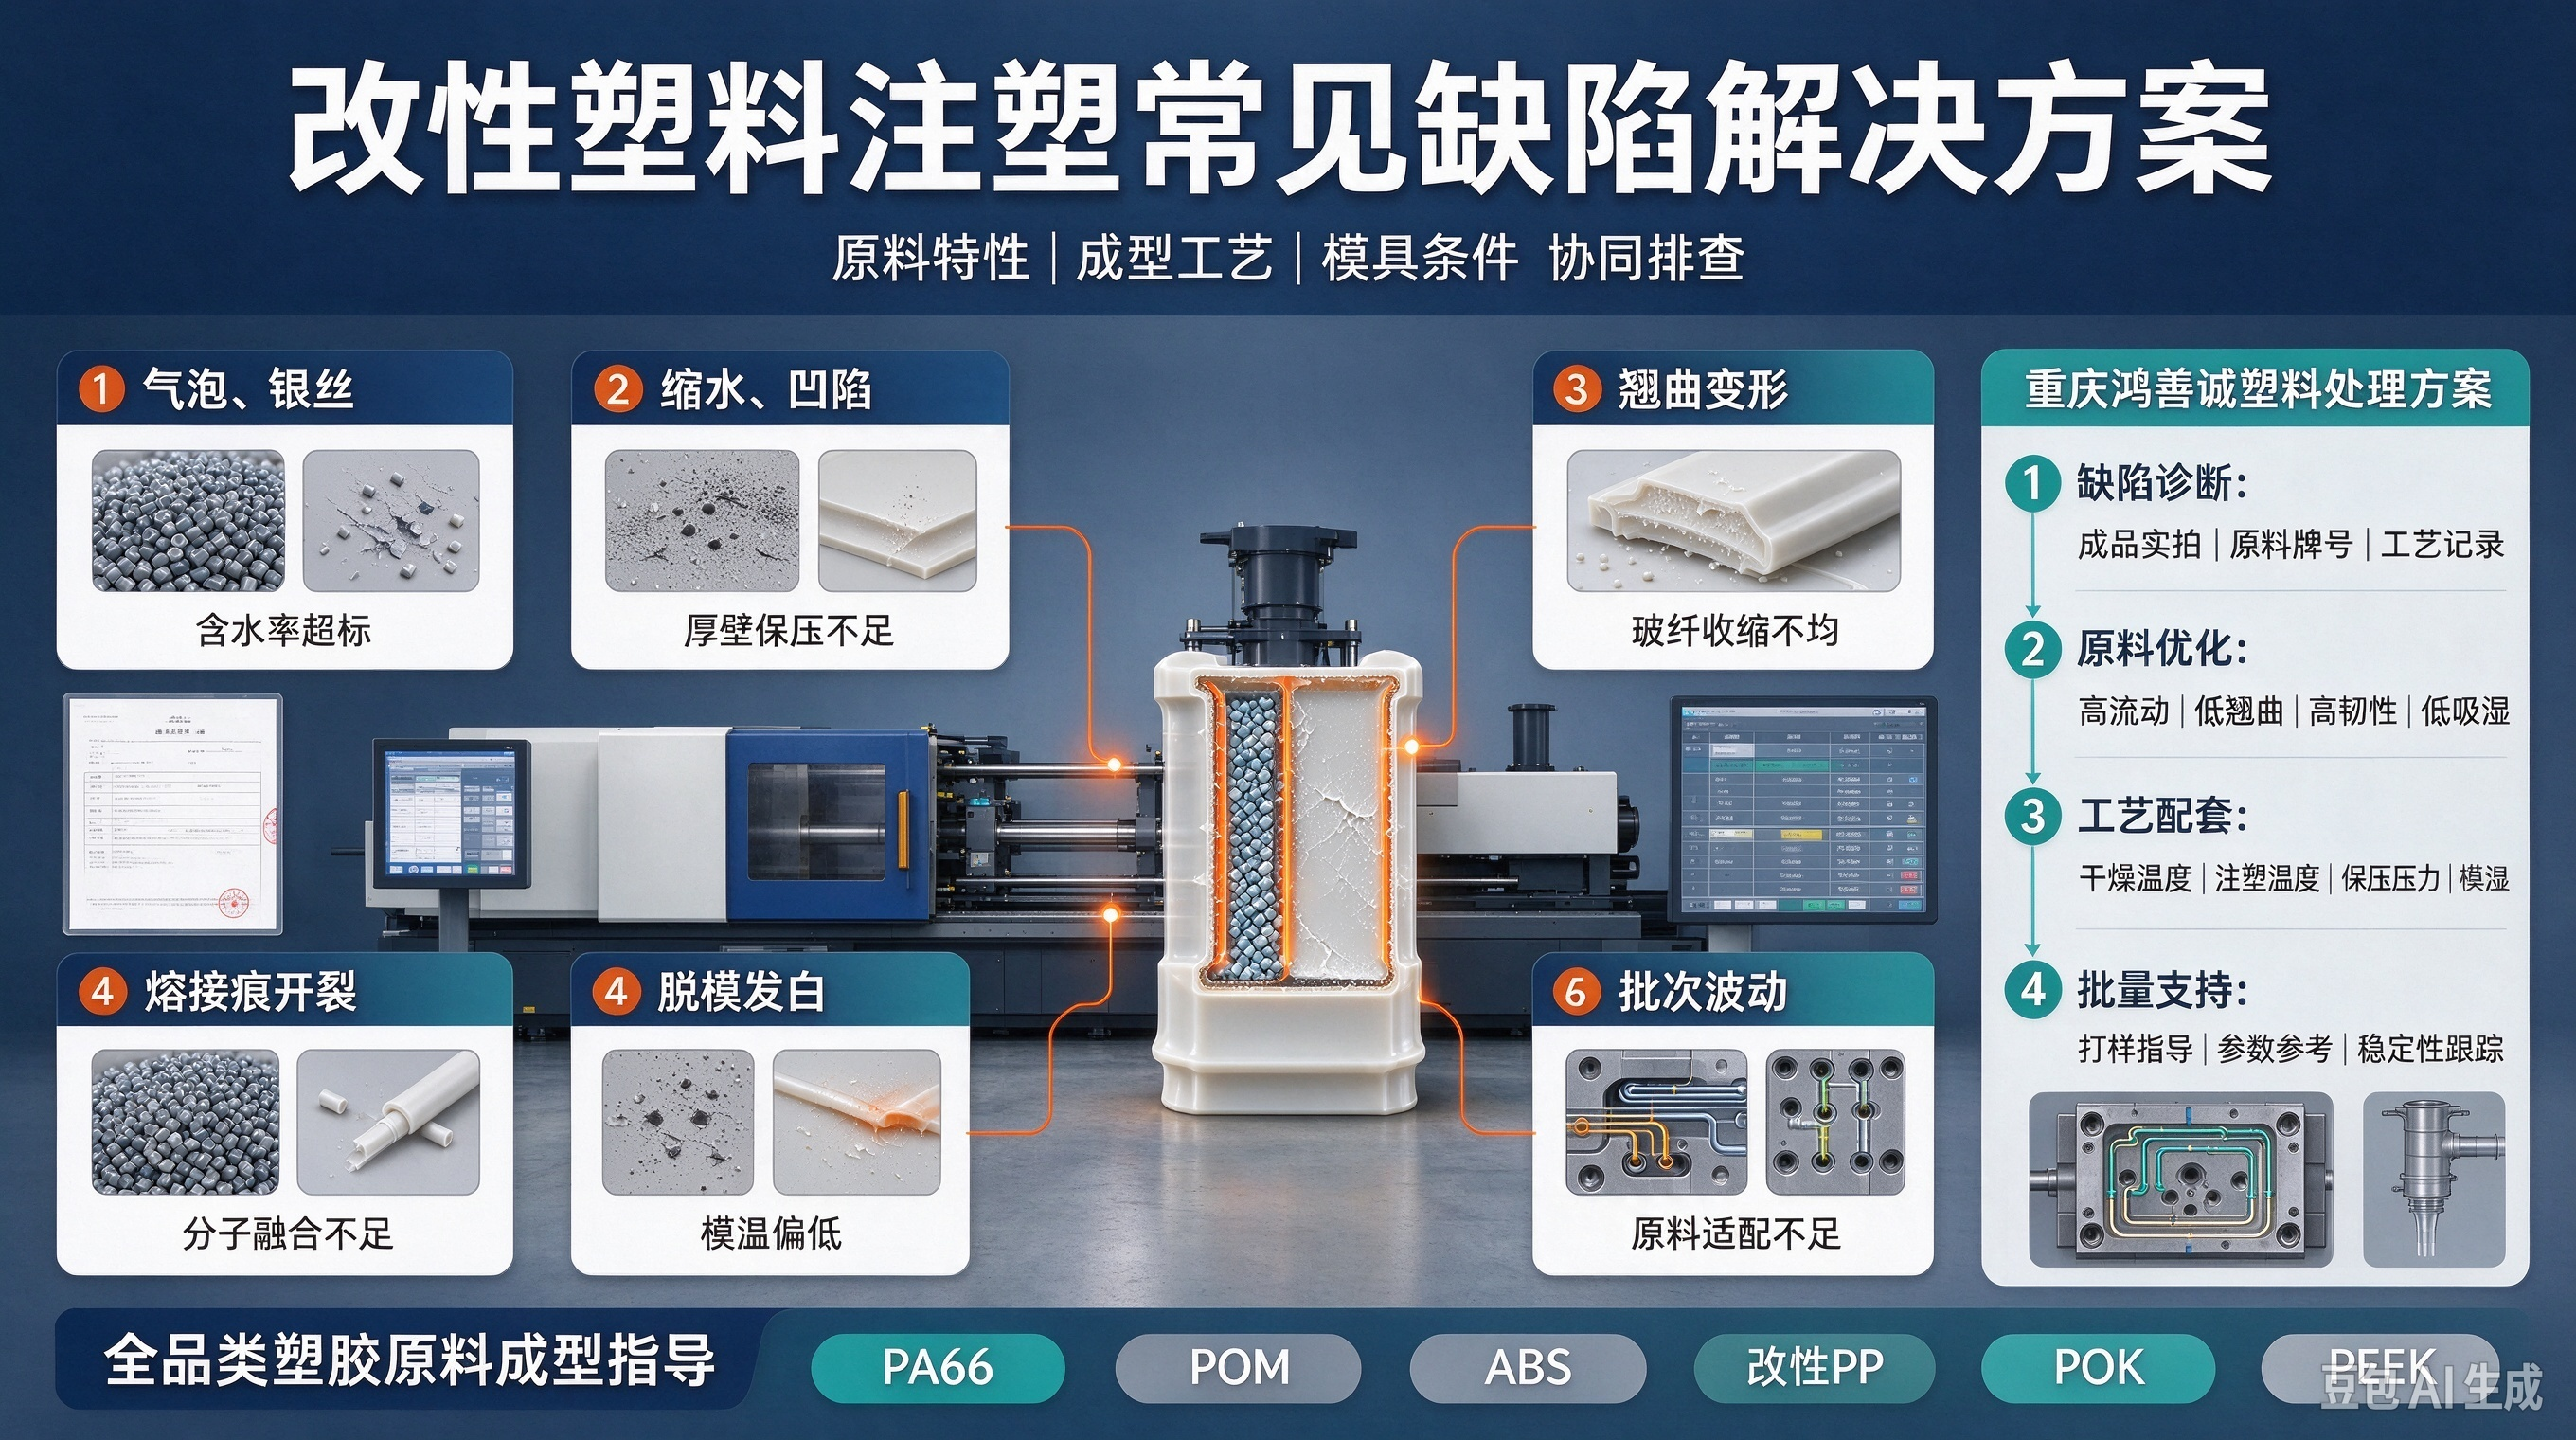
注塑生产过程中,气泡、银丝、缩水、翘曲、熔接痕开裂、脱模发白是改性塑料较频繁出现的六类缺陷。绝大多数加工厂出现缺陷后只调整模具、设备参数,忽略原料本身特性适配问题,反复调试仍无法消除不良,拉长生产周期、增加原料损耗。重庆鸿善诚塑料技术团队结合多年配套服务案例,针对 PA66、POM、ABS、改性 PP、POK、PEEK 各类塑料颗粒,整理成型缺陷对应的原料、工艺双向解决方案。
气泡与银丝:吸湿性塑料含水率管控
气泡、银丝缺陷高发于尼龙类吸湿性塑料,主要诱因是原料含水率超标,解决方案分为原料端与工艺端:原料选用密封防潮仓储供货,生产前严格执行对应牌号干燥温度、时长;调整注塑料筒前段温度,减少原料内部水汽汽化。
缩水与凹陷:厚壁产品充模保压
缩水、凹陷缺陷多出现于厚壁产品,低流动原料充模保压不足,可更换高流动同牌号原料,同步延长保压时间、提升模具温度。
翘曲变形:玻纤增强料收缩差异
翘曲变形集中在玻纤增强改性塑料,玻纤分布不均导致冷热收缩差异大,优先选用低翘曲改性牌号,并优化模具水路均衡模温。
熔接痕开裂与脱模发白
熔接痕开裂常见于 POM、POK 传动件,熔接区域分子融合不足,可提升模温、降低射速,或选用高韧性改性原料。脱模发白多为 POM 原料模温过低,提升模具温度平衡结晶速率即可改善。
鸿善诚缺陷诊断与全套调整方案
很多调机师傅单一调整设备参数,未结合原料特性优化,缺陷反复出现。重庆鸿善诚塑料可根据客户成品缺陷实拍、原料牌号,针对性给出原料替换、干燥参数、注塑温度、保压压力全套调整方案;新品打样阶段提前同步原料成型注意事项,从源头减少缺陷产出。改性塑料品类繁多,不同材质成型特性差异明显,公司技术服务覆盖全品类塑胶原料成型指导,帮助西南注塑加工厂降低不良品产出,减少原料浪费与生产工时损耗。
最后提醒广大加工厂,缺陷排查建议遵循"先原料、后工艺、再模具"的顺序:先确认原料含水率、熔融指数是否正常,再调整温度、压力、速度等机台参数,最后评估模具排气与浇口设计。盲目改模换机不仅拉长试错周期,还可能引入新的问题。如需具体缺陷诊断,可将不良件照片与原料牌号信息发给鸿善诚技术团队,工程师将结合工况给出排查建议。