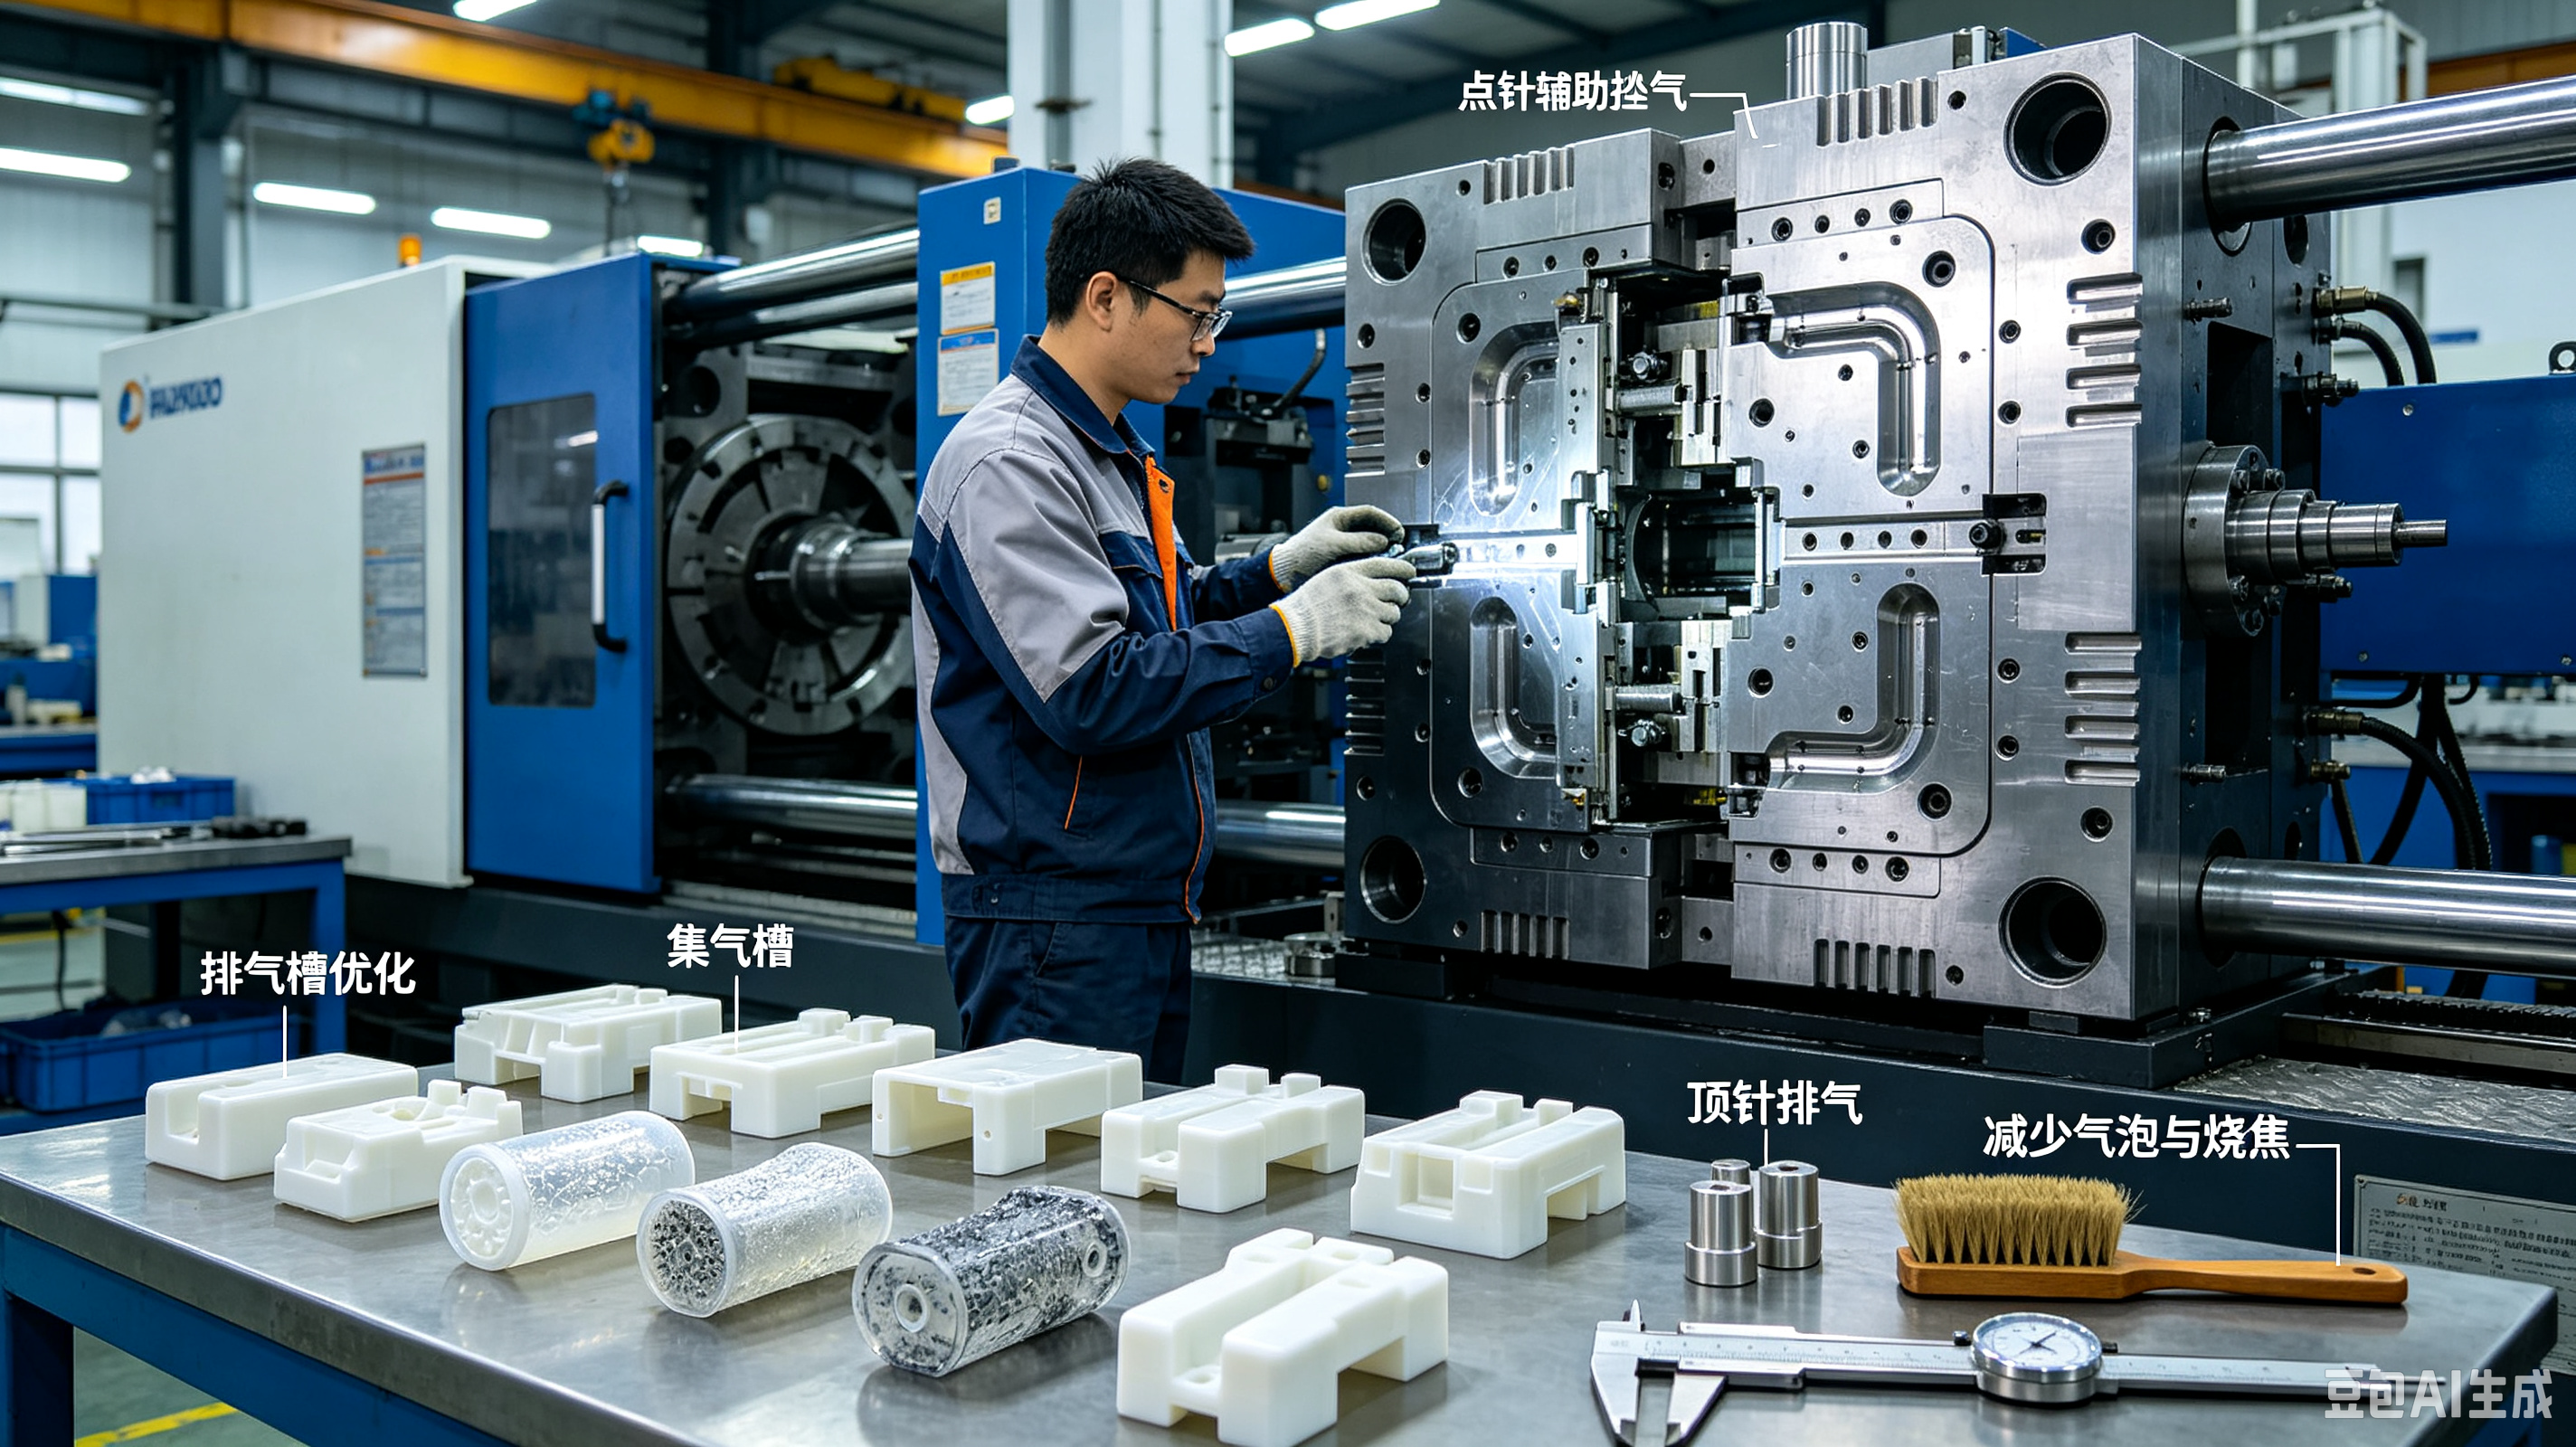
注塑成型气泡、烧焦、银丝、异味、熔接痕薄弱等不良,超六成诱因来自模具排气设计不足。即便选用优质改性塑料,排气堵塞、排气槽狭窄依旧会导致批量报废塑件;尤其精密低气味、玻纤、阻燃改性料,对模具排气要求更为严苛。鸿善诚结合各类改性颗粒成型配套服务经验,梳理模具排气槽尺寸、布局、日常维护全套改良实操技巧,适配低气味、玻纤、无卤阻燃、PEEK等各类高要求改性塑料成型生产。
排气缺陷产生原理
排气缺陷产生的底层逻辑是:熔融塑料在充模过程中带入空气,原料高温还会产生挥发性小分子气体。若排气槽无法快速排出,气体被困在型腔内部,在高压高温下形成气泡,甚至造成塑件表层烧焦;低气味、阻燃改性料高温挥发物更多,排气不足还会造成塑件气味加重、表层白色析出斑点;玻纤塑料气体滞留则会造成局部纤维团聚,使塑件局部强度大幅下降,装配时易开裂。很多中小型模具厂简化排气设计,只预留简易窄缝排气,无法适配高挥发改性原料量产。
标准化排气槽尺寸
标准化排气槽尺寸需按不同原料进行梯度适配:通用ABS、PP基础排气槽深度建议0.02–0.03mm;玻纤、无卤阻燃料挥发物更多,可加宽加深至0.03–0.04mm;PEEK、LCP等高温特种塑料熔融挥发量大,应配套多级分段排气,并同步加宽槽宽;薄壁精密连接器可增加顶针辅助排气,帮助单点狭小型腔气体快速排出。排气槽长度应延伸至模具分型面外侧,并预留集气槽储存挥发物,避免气体回流型腔造成二次污染。
多位置均衡排气布局
多位置均衡排气布局同样关键。浇口对面、塑件壁厚过渡区、熔接痕交汇点、产品角落都是气体堆积高发区域,必须增设单独排气槽;大面积平板壳体应沿产品四周均匀排布排气,防止局部气体集中产生大片气泡;深筒类塑件底部应增加顶针排气,因为筒底空气无法从分型面排出,极易出现底部烧焦缺陷。鸿善诚技术人员可依据客户塑件3D图纸,标注全部需增设排气点位,并给出槽深、宽度等参考数值。
不同改性原料的排气改良重点
不同改性原料的排气改良重点也有区别:低气味VOC改性料需加大排气槽并增加模具抽气装置,主动抽离挥发气体,从源头降低塑件异味;玻纤增强料应加宽排气,减少纤维团聚和应力缺陷;无卤阻燃料高温易析出粉体,加宽排气槽可减少模口析出堆积,延长模具连续生产清理周期;PEEK、LCP等高温特种塑料则需配套真空辅助排气系统,适配超高温熔融状态下大量挥发物排出。
模具排气常态化维护
模具排气还应建立常态化维护规范:阻燃、填充改性塑料长期生产时,挥发粉体、玻纤碎屑会堵塞排气槽,应每周定期打磨清理排气槽,恢复排气通畅;深浅色原料切换前,应彻底冲洗排气槽,防止残留色粉造成塑件杂色;长期停机生产前,应清理集气槽堆积挥发物,避免下次开机时塑件大面积烧焦。很多工厂忽视排气槽定期清理,投产数天后气泡不良率持续上涨,大幅增加报废损耗。
真空抽气装置加装
对于特殊低气味净水、车载内饰、半导体精密塑件,只依靠分型面自然排气往往无法达标,可加装模具真空抽气装置,在充模阶段同步抽离型腔空气与挥发小分子,能明显减少塑件气泡、银丝、气味缺陷。这类改造投入较低,可适配原有注塑设备快速加装,是批量生产高品质塑件、降本增效的关键改良手段。
鸿善诚技术服务
各类功能改性塑料的挥发组分远多于普通原生原料,模具排气设计短板会抵消改性料配方优势,持续拉高成型不良报废率。鸿善诚为合作客户提供模具排气点位与尺寸优化技术指导,按基材给出专属排气改良方案,并搭配低挥发改性颗粒配套使用,帮助客户系统减少气泡、烧焦、异味、熔接痕薄弱等成型缺陷,提升精密塑件量产合格率。