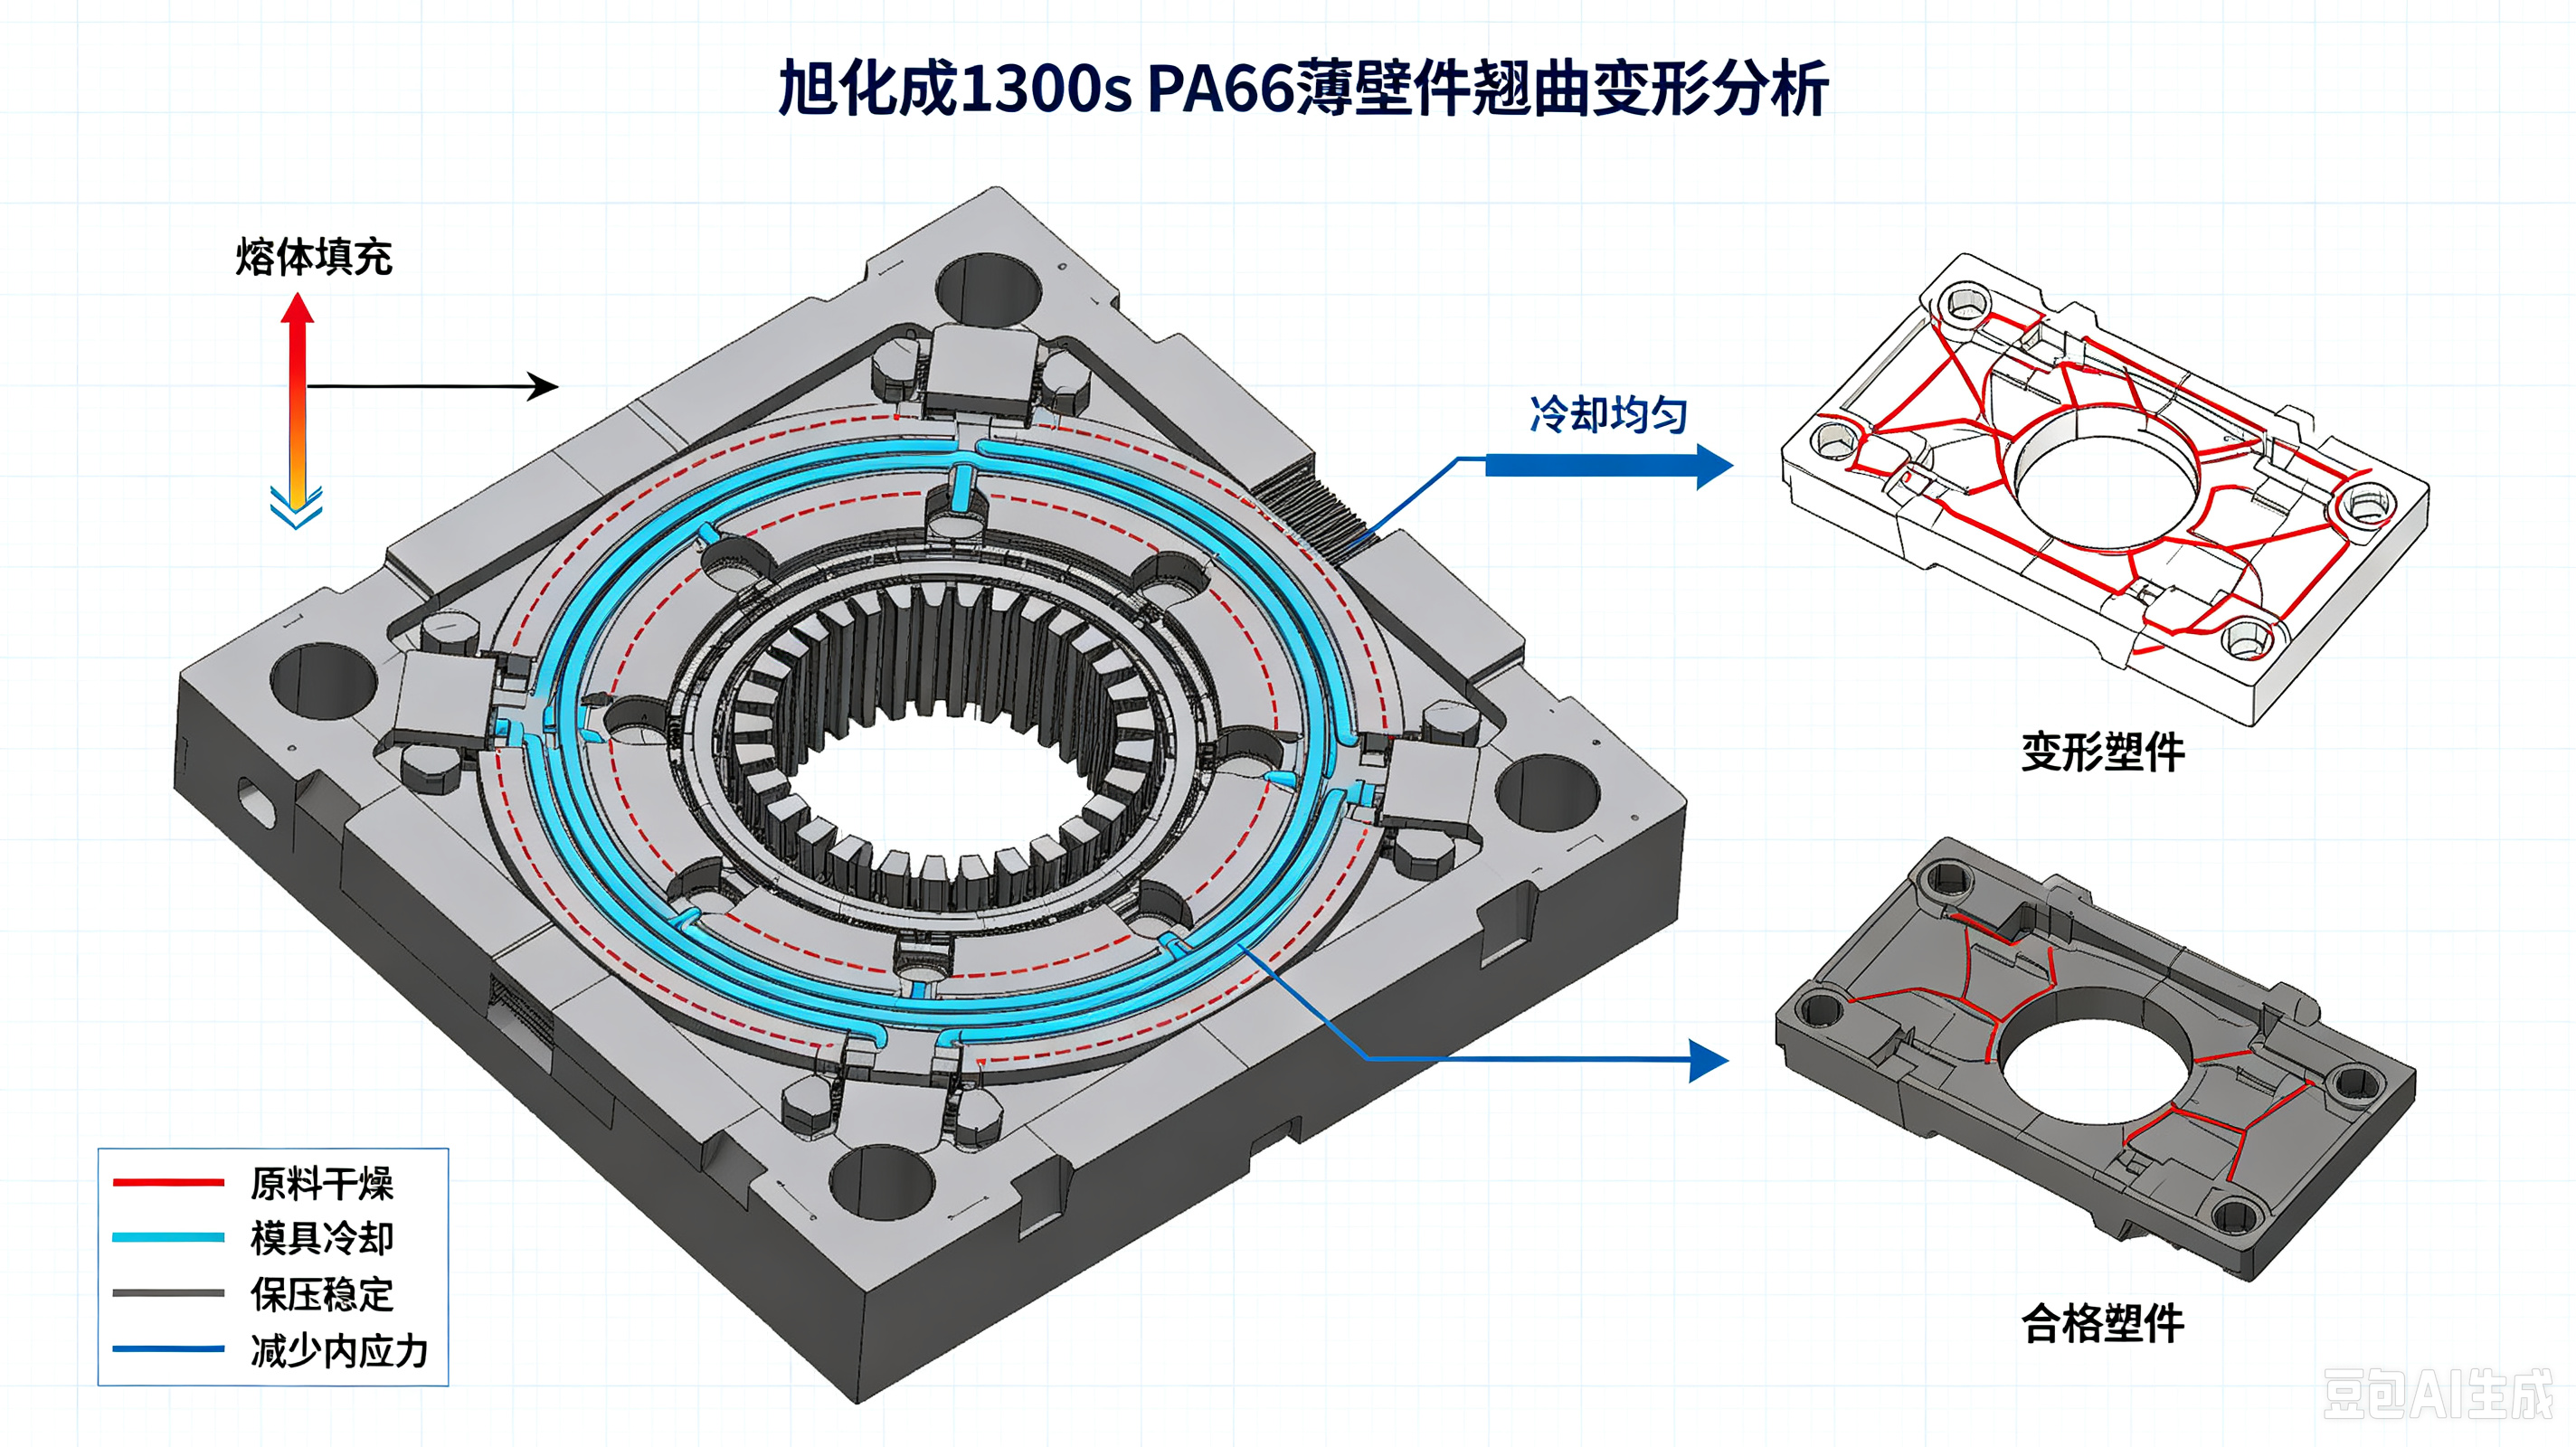
汽车电动工具、传动齿轮配件生产中,旭化成1300S标准PA66牌号凭借均衡的刚性与流动性,成为西南零部件厂商主流选用原料,但近期多家合作客户反馈,薄壁齿轮、线束连接器塑件脱模后出现不规则翘曲、尺寸偏移,批量装配时出现配合间隙超标,大量成品无法交付整车配套企业,生产停滞问题频发。鸿善诚研发团队结合旭化成PA66全系牌号物性档案,针对1300S收缩特性、成型规律开展专项试验,梳理原料预处理、模具设计、注塑参数三大维度调整方案,解决行业共性翘曲缺陷。
翘曲根因分析
PA66材料本身收缩区间处于1.2%–2.0%,旭化成1300S未增强基础牌号收缩波动范围更大,薄壁不对称结构零部件冷却阶段内外收缩速率不一致,是翘曲变形根本诱因。工程师总结出三类高频问题:一,模具冷却水路排布稀疏,塑件壁厚差异位置冷却速度差距明显,厚壁区域冷却滞后,收缩滞后引发整体扭曲;第二,浇口集中布置在单一端面,熔体填充单向推进,内部应力分布失衡,脱模后应力释放造成形变;第三,原料干燥工序管控松散,水分残留不只产生银纹,还会改变熔体流动状态,加剧收缩不均匀现象。
原料预处理规范
鸿善诚作为旭化成PA66中国大陆区域授权代理商,完整掌握原厂1300S牌号标准加工参数。原料预处理环节,规范烘干条件80℃–90℃,连续干燥4–6小时,控制原料含水率低于0.2%,烘干完成后密封保温存放,杜绝空气中水分二次吸附;针对长期存储原料,出厂配套防潮内膜包装,仓储环境配备除湿机组,减少原料前期含水率波动带来的成型偏差。
模具优化方案
针对齿轮、连接器薄壁件,建议增加环绕式冷却水路,缩小水路与型腔距离,实现全域同步冷却;多浇口均衡排布,分散熔体剪切应力,降低成型内应力;塑件边角增加加强筋,平衡各区域收缩幅度,缓解翘曲幅度。
注塑参数调整
旭化成1300S熔融区间严格控制260℃–285℃,禁止温度突破290℃引发材料降解变色;降低注射速度,延长保压时长20%–30%,稳定熔体填充密度,缩小单件收缩差值;模具温度维持85℃–100℃,提升熔体分子链松弛度,减少成型后残余应力。针对有高强度使用需求的传动配件,鸿善诚同步供应旭化成玻纤增强PA66改性牌号,通过玻纤填充缩小材料收缩区间,尺寸稳定性能提升,适配精密齿轮。